

Se sei mai entrato in un'officina di stampaggio dei metalli o ti sei seduto al tavolo di un produttore di piccoli lotti cercando di dare vita a una nuova parte, sai che lo stampo è l'eroe non celebrato del processo. Per chiunque produca parti in volumi medio-bassi (si pensi a staffe per prototipi automobilistici, test di componenti aerospaziali o hardware di consumo personalizzato), la scelta dei giusti materiali per la produzione di stampi fa la differenza tra uno strumento che esegue 1.000 parti impeccabili e uno che si usura dopo 200, lasciandoti con sprechi di tempo, denaro e materiale. Come fornitore di matrici per stampaggio metalli che ha lavorato con produttori di piccoli lotti per oltre un decennio, ho visto ogni errore sotto il sole: ingegneri che spendono troppo in costoso acciaio per utensili per una parte che necessita solo di 500 unità, o scorciatoie su un materiale economico che si rompe a metà della produzione del prototipo. Oggi voglio analizzare i materiali più comuni per la produzione di matrici per stampaggio di metalli in piccoli lotti, perché funzionano (e quando non funzionano) e come abbinare il materiale giusto alle esigenze specifiche delle tue parti, sia che tu stia utilizzando una matrice per stampa di trasferimento, uno strumento di stampaggio progressivo o una semplice matrice di piegatura.
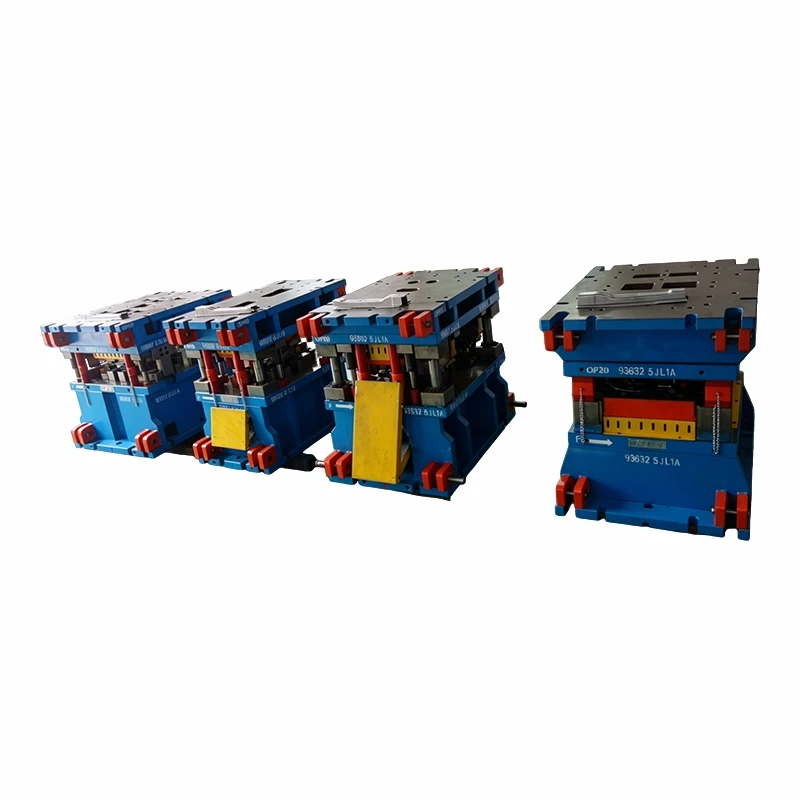

Per prima cosa, analizziamo cosa significa realmente lo stampaggio di metalli in piccoli lotti. A differenza dei cicli di produzione di grandi volumi che potrebbero sfornare milioni di parti all'anno, i lotti piccoli sono in genere compresi tra 50 e 10.000 parti per ciclo. Ciò cambia ogni decisione: non hai bisogno di uno stampo che duri 10 milioni di colpi, ma ne hai bisogno di uno che sia veloce da produrre, facile da regolare se il tuo progetto cambia e che non richieda un tempo di consegna di sei mesi. I componenti chiave della matrice: il punzone (la parte che esegue lo stampaggio), il blocco della matrice (la cavità in cui viene formata la parte), i perni di guida e l'estrattore (la parte che rimuove la parte finita dal punzone) - si basano tutti su materiali diversi, ma il punzone e il blocco della matrice sono i più critici per la selezione del materiale. Cominciamo con il materiale che è stato per decenni un cavallo di battaglia per gli stampi di piccole serie: l'acciaio per utensili per lavorazione a freddo, in particolare l'acciaio per utensili A2.
A2 è il preferito non celebrato per gli stampi per stampaggio di piccoli lotti, e per una buona ragione. È un acciaio per utensili temprato in aria, il che significa che non richiede la tempra ad alta temperatura che può deformare utensili più grandi: un enorme vantaggio per gli stampi che sono spesso piccoli e realizzati con precisione per bassi volumi. Per tirature comprese tra 1.000 e 10.000 parti, A2 raggiunge un equilibrio quasi perfetto tra durezza e convenienza. È già abbastanza difficile gestire le comuni sfide dello stampaggio: incrudimento dell'acciaio inossidabile, grippaggio (l'adesione del metallo agli utensili) e piccoli disallineamenti che possono verificarsi con configurazioni di piccoli lotti. Ho visto A2 utilizzato per qualsiasi cosa, dal nucleo di uno strumento per stampaggio a trasferimento (ottimo per piccole tirature multi-operazione in cui ciascuna stazione si basa sull'ultima) a uno stampo di piegatura autonomo per staffe in alluminio. Il problema con A2? Non è l'ideale per tirature superiori a 10.000 parti: col tempo, la sua durezza inizierà a usurarsi, portando a parti leggermente fuori tolleranza. Ma per la maggior parte dei progetti in piccoli lotti, questo non è un problema. Inoltre, è molto più semplice da lavorare rispetto agli acciai per utensili più esotici, quindi i tempi di consegna sono più brevi: un vantaggio enorme quando il tuo progetto ha tempi ristretti. Non so dirti quante volte un ingegnere di prototipi è venuto da me in preda al panico perché il materiale del suo primo stampo si è rotto durante i test, solo per essere scambiato con A2, e da allora hanno avuto un funzionamento impeccabile. Detto questo, A2 non è l’unico acciaio per utensili in gioco.
Successivamente, acciaio per utensili temprato in olio, comunemente noto come acciaio per utensili O1. Se A2 è il cavallo di battaglia, O1 è il player affidabile, perfetto per i lotti più piccoli (da 50 a 1.000 parti). O1 indurisce quando raffreddato in olio, il che gli conferisce una durezza molto uniforme ed è ancora più facile da lavorare rispetto a A2, quindi è ideale per stampi semplici e di bassa complessità che non devono resistere a un uso intenso. Pensa a un semplice punzone e matrice per stampare fori rotondi nell'acciaio sottile per una parte hardware personalizzata o a una matrice di piegatura autonoma per un singolo componente in alluminio. O1 è anche molto più economico di A2, il che lo rende un gioco da ragazzi per tirature una tantum o molto piccole dove sostituire il dado dopo poche centinaia di colpi non è un grosso costo. Lo svantaggio? È meno resistente all'usura dell'A2 e tende ad ammorbidirsi se esposto a temperature elevate (come se si stampasse acciaio laminato a caldo anziché laminato a freddo). Ma per lo stampaggio a bassa temperatura e in piccoli lotti di metalli sottili (da 0,5 mm a 2 mm), O1 è difficile da battere. Di recente ho lavorato con una piccola startup aerospaziale che aveva bisogno di 300 staffe personalizzate per il test dei prototipi: utilizzando O1 per la fustellatura ho ridotto i costi degli utensili del 30% rispetto ad A2 e le parti sono risultate perfette, senza problemi. Se stai costruendo un dado semplice per un'esecuzione una tantum, O1 è un ottimo punto di partenza.
Ma aspetta, cosa succede se la tua produzione di piccoli lotti è un po' più complessa o hai bisogno di uno stampo in grado di gestire aggiustamenti occasionali senza essere ricostruito? È qui che entra in gioco l'acciaio per utensili resistente agli urti, l'acciaio per utensili S7. S7 è progettato per resistere a urti e urti, il che lo rende perfetto per stampi che devono gestire carichi improvvisi, come uno strumento di stampaggio progressivo in cui le parti vengono alimentate attraverso più stazioni, o uno stampo per pressa di trasferimento che sposta le parti tra le operazioni con presse rapide e potenti. S7 è più duro di O1 e ha una tenacità migliore di A2, quindi può gestire i piccoli inconvenienti che si verificano con la produzione in piccoli lotti: una parte leggermente disallineata durante l'alimentazione, un piccolo pezzo di scarto che rimane incastrato nello stampo o una modifica di progettazione dell'ultimo minuto che richiede la regolazione del punzone. Per tirature comprese tra 2.000 e 15.000 parti, S7 è un'ottima via di mezzo: non costoso come l'acciaio per utensili D2 di fascia alta, ma più durevole dell'A2. Ho visto S7 salvare progetti quando un prototipo ha avuto un intoppo: un produttore stava stampando acciaio temprato per una parte di un dispositivo medico e la sua matrice A2 ha iniziato a scheggiarsi dopo 1.200 parti. Il passaggio a S7 ha esteso la tiratura a 8.000 parti, sufficienti per i test del cliente, senza un enorme aumento dei costi. Lo svantaggio di S7 è che è un po' più costoso di A2, quindi non è la scelta migliore per tirature molto semplici e piccole, ma per lavori in piccoli lotti leggermente più complessi, è la scelta migliore.
Ora parliamo di qualcosa che potrebbe sorprendervi: non tutti i componenti dello stampo devono essere realizzati in acciaio per utensili. Per gli stampi in piccoli lotti, soprattutto se lavori con un budget molto limitato, l'acciaio al carbonio semplice (come 1018 o 1045) è un'opzione praticabile per le parti non critiche. Pensa alla piastra di base della matrice o ai binari di guida che mantengono allineati il punzone e il blocco della matrice: parti che non toccano direttamente il metallo da stampare, quindi non necessitano della stessa durezza del punzone e della matrice. L'acciaio al carbonio è economico, facile da lavorare e perfetto per stampi in piccoli lotti in cui le parti non critiche sono lì solo per mantenere in posizione l'attrezzatura principale. Dico sempre ai clienti: non sprecare soldi realizzando la piastra di base in A2. Ciò che conta sono le parti che toccano il metallo: è lì che spendi l'extra. Ecco perché quando costruiamo attrezzature per presse metalliche personalizzate per tirature di piccoli lotti, utilizziamo solo acciaio per utensili per le superfici attive di stampaggio e acciaio al carbonio per le parti strutturali. Riduce i costi senza sacrificare le prestazioni, il che è fondamentale per i produttori di piccoli lotti che lavorano con budget limitati.
Aspetta, c'è un caso in cui anche l'acciaio per utensili è eccessivo per gli stampi in piccoli lotti? Assolutamente. Per tirature inferiori a 500 parti, soprattutto quando si stampano metalli molto sottili (sotto 0,5 mm), alcuni produttori utilizzano ottone o addirittura plastica per i componenti dello stampo. L'ottone è morbido, facile da lavorare e ottimo per parti molto piccole e delicate in cui l'acciaio per utensili potrebbe essere troppo duro e causare graffi. Recentemente ho lavorato con una startup di elettronica di consumo che aveva bisogno di 200 clip per batteria personalizzate per un prototipo: il loro dado A2 sarebbe stato eccessivo e la durezza avrebbe lasciato piccole sbavature sulla sottile clip di ottone. Il passaggio a una matrice in ottone ha prodotto parti lisce e prive di bave e ha consentito di risparmiare quasi il 50% sui costi degli utensili. Il problema? Le matrici in ottone si consumano dopo poche centinaia di colpi, quindi sono solo per le tirature più piccole. La plastica è ancora più di nicchia, utilizzata per prototipi unici in cui la parte è quasi una prova di concetto, non un componente funzionale. Raramente consiglio la plastica per le fustelle, ma è una buona opzione se hai bisogno di una fustella in fretta e non ti interessa la durata a lungo termine.
Naturalmente, la scelta del materiale non riguarda solo il blocco matrice e il punzone. Se utilizzi una matrice per stampa di trasferimento o uno strumento di stampaggio progressivo, devi considerare anche altri componenti, come la piastra di estrazione o i perni pilota che allineano la parte tra le operazioni. Per questi, utilizziamo spesso un mix di acciaio per utensili e persino bronzo: il bronzo è ottimo per le piastre estrattori perché è autolubrificante, quindi non graffia le parti ed è abbastanza resistente da gestire più cicli. Per i perni guida utilizziamo acciaio al carbonio cementato, che è economico e ha una superficie dura che resiste all'usura. Ecco perché un buon fornitore di stampi per stampaggio metalli (come il nostro) non si limita a scegliere un materiale per l'intero stampo: adattiamo ogni componente al suo lavoro, bilanciando costi, durata e tempi di consegna per la tua specifica produzione di piccoli lotti.
Torniamo alle trappole comuni di cui ho parlato prima. L'errore più grande che vedo commettere dai produttori di piccoli lotti è quello di acquistare eccessivamente l'acciaio per utensili per i loro stampi. Qualche anno fa avevo un cliente che stava realizzando 5.000 staffe per prototipi automobilistici e insisteva per utilizzare l'acciaio per utensili D2, un acciaio per utensili di fascia alta progettato per serie superiori a 100.000 parti. Il D2 è molto duro e molto resistente all'usura, ma è anche costoso, difficile da lavorare e ha tempi di consegna lunghi. Quando abbiamo consegnato lo stampo D2, il cliente aveva già modificato il suo design, quindi lo stampo non funzionava nemmeno per il nuovo bracket. Siamo passati ad A2, che costava la metà e consegnavamo nella metà del tempo, e avevano una tiratura perfetta di 5.000 parti, esattamente ciò di cui avevano bisogno. Ecco perché comprendere le dimensioni della tiratura e i requisiti dei pezzi è fondamentale: se non hai bisogno di uno stampo che duri 1 milione di colpi, non pagarne uno.
Un’altra trappola è il sottoacquisto. Avevo un cliente di dispositivi medici che stampava 8.000 parti di acciaio inossidabile temprato e utilizzavano acciaio per utensili O1 per il loro stampo. L'O1 non è riuscito a gestire l'incrudimento dell'acciaio inossidabile e, dopo 2.000 parti, lo stampo ha iniziato a scheggiarsi, rovinando un lotto di parti e ritardando i test FDA. Il passaggio all'acciaio per utensili S7 ha risolto il problema: la tenacità dell'S7 resiste ai materiali incrudenti e la sua durezza mantiene l'usura sufficientemente bassa per una tiratura di 8.000 pezzi. Ecco perché è importante considerare non solo le dimensioni della tiratura, ma anche il materiale che stai stampando, quanto è spesso e se la tua parte presenta caratteristiche complesse (come curve strette o piccoli fori) che aggiungono stress allo stampo.
In fin dei conti, il materiale migliore per lo stampo per il tuo progetto di stampaggio di metalli in piccoli lotti dipende da tre cose: le dimensioni della tiratura, il tipo di metallo che stai stampando e la complessità dello stampo. Se lavori da 50 a 1.000 parti di alluminio sottile o acciaio morbido, l'acciaio per utensili O1 è un'ottima scelta conveniente. Per 1.000-10.000 parti di acciaio o ottone di medio spessore, l'acciaio per utensili A2 è affidabile ed economico. Per matrici leggermente più complesse (come uno strumento di stampaggio progressivo o uno strumento di stampaggio a trasferimento) che eseguono da 2.000 a 15.000 parti, l'acciaio per utensili S7 offre la robustezza necessaria per gestire problemi di allineamento e piccoli errori di alimentazione. Per parti molto semplici e non critiche, l'acciaio al carbonio semplice funziona per componenti strutturali e l'ottone può essere un'alternativa economica per serie piccole e delicate.
Se non sei sicuro di quale materiale sia adatto al tuo progetto o sei stanco di avere a che fare con fustelle che si consumano troppo velocemente o costano troppo, siamo qui per aiutarti. In qualità di fornitore di stampi per stampaggio metalli, costruiamo stampi personalizzati su misura per le esigenze di piccoli lotti, bilanciando qualità, costi e tempi di consegna. Se hai bisogno di un semplice stampo di piegatura per un prototipo unico o di un complesso stampo di trasferimento per una serie di più operazioni, possiamo guidarti attraverso le opzioni dei materiali per trovare la soluzione perfetta per il tuo progetto. Contattaci oggi per discutere delle tue esigenze di stampaggio dei metalli e ottenere un preventivo personalizzato.
Riferimenti:
- Astakhov, vicepresidente (2006). Metallurgia degli stampi per stampaggio. Stampa CRC.
- DeVries, Kuala Lumpur (2011). Materiali per utensili per la formatura dei metalli. Società degli ingegneri di produzione.
- Todd, RH, Allen, DK e Alting, L. (1994). Guida di riferimento ai processi di produzione. Stampa industriale Inc.
- Smith, GT (2000). Manuale di progettazione degli stampi (3a ed.). Società degli ingegneri di produzione.